Einspindel-Bohrmaschine DLG
Die Bohrmaschine mit automatischer Spindelumschaltung.
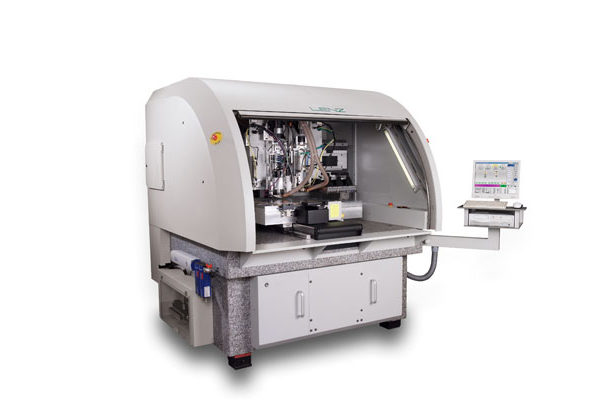
Die ideale Maschine zum Microbohren und Fräsen einer Leiterplatte
Immer kleiner werdende Lochdurchmesser, aber dennoch größere Bohrungen und Fräsungen auf der gleichen Leiterplatte. Jeder Leiterplattenhersteller kennt dieses Problem. Hierfür hat LENZ eine spezielle Bohrmaschine entwickelt: die DLG 615-1+1.
Bei dieser Maschine bearbeiten zwei unterschiedliche Spindeln eine Leiterplatte. Die Spindeln werden automatisch werkzeugbezogen umgeschaltet. Die eine Spindel ist eine kugelgelagerte Bohr-/Frässpindel (10.000–60.000 UpM). Mit dieser Spindel werden größere Durchmesser gebohrt, und sie dient zum Fräsen. Die zweite Spindel ist eine luftgelagerte Bohrspindel, mit dieser werden nur kleine Bohrungen eingebracht. Es stehen verschiedene Bohrspindeln mit bis zu 300.000 UpM zur Verfügung.
Dieser Maschinentyp ist bestens für das Multilayererkennungssystem geeignet.
| Modell | DLG 615-1+1 |
| Spindelumschaltung | Automatisch, werkzeugbezogen |
| Bohr-/Frässpindel | Kugelgelagert, 10.000–60.000 UpM |
| Bohrspindel | Luftgelagert, bis 300.000 UpM |
| Z-Achse | Linearmotor |
| Werkzeugmagazin | EUROMAGAZIN |
Innovative Technik der LENZ Bohrmaschinen
Das variable Klemmsystem
… ist variabel für Passstifte von 3 bis 5 mm ausgelegt, welche im Prisma auf exakte Positionierung überwacht werden. Die Anlageflächen sind aus verschleißfreiem Hartmetall gefertigt.
Mikrobohren mit schwenkbarem Niederhalter
Ein Niederhalter mit kleinster Öffnung umschlingt den Bohrer fast vollständig und ermöglicht so ein exaktes Mikrobohren. Beim Werkzeugwechsel schwenkt dieser Niederhalter von der Arbeitsposition (1) in die Werkzeugwechselposition (2) und gibt dadurch den Bohrer frei.
Höchste Dynamik – Linearmotor in der Z-Achse
Nahezu verschleißfreie Antriebe in der X- und Y-Achse sind bei LENZ schon lange Standard, nun sind diese Antriebe mit all ihren Vorteilen auch für die Z-Achse erhältlich. Höchste Dynamik, nahezu ohne Verschleiß – bestens geeignet zum Bohren von Micro- und Tiefenbohrungen.
Für das genaue Tiefenbohren und -fräsen wurde auch die Anbindung des Niederhalters entwickelt. Der Niederhalter wird dabei, genau wie der Spindelhalter, mittels Linearführungen geführt. Dadurch ist eine für das Tiefenbohren und -fräsen nötige „steife“ Anbindung gewährleistet.
Ständig aktive Bohrerbruchkontrolle
Noch während des Bohrens wird das Werkzeug ständig überwacht. Stellt das Bohrerbruch-Kontrollsystem einen Werkzeugbruch fest, wird der Bohrvorgang sofort unterbrochen, protokolliert und selbstständig fortgesetzt.
Werkzeugvermessung mit Laserstrahl
Mit dem LENZ-Laservermessungssystem wird bei jedem Werkzeugwechsel das Werkzeug auf exakten Durchmesser, Rundlaufgenauigkeit und Einspannlänge überprüft. Vorgegebene Toleranzbereiche werden dabei berücksichtigt. Liegt ein Werkzeug außerhalb dieser Bereiche, wird es automatisch durch ein anderes ersetzt. In Verbindung mit dem Laservermessungssystem ist das Bohrerbruch-Kontrollsystem die Voraussetzung für einen unproblematischen und sicheren Vollautomatik-Betrieb in der sogenannten „Geisterschicht“.
Sondermaterialien rationell bohren
Das System ermöglicht eine Steigerung der Bohrkapazität um bis zu 50 % bei gleichzeitiger Erhöhung der Werkzeugstandzeit durch bessere Kühlung. Durch die impulsgesteuerte Mikroschmierung des Werkzeugs wird eine sehr hohe Qualität der Lochwand erreicht, speziell bei Plexiglas. Durch den Einsatz unterschiedlicher Schmiermittel ist das System für verschiedene Materialien geeignet.
Die Jobliste
In der Jobliste wird der Steuerung mitgeteilt, wie viele Platten mit einem bestimmten Programm abgearbeitet werden sollen, bevor automatisch das nächste Bohrprogramm geladen wird. Die Leiterplatten liegen dabei in der Reihenfolge ihrer Abarbeitung im Vorratsmagazin.
Das Barcode-Lese-System
Jedes Paket ist mit einem Strichcode gekennzeichnet. Beim Einziehen in die Maschine wird dieser Code gelesen und das entsprechende Bohrprogramm geladen. Die Leiterplattenpakete können in beliebiger Reihenfolge im Vorratsmagazin liegen.
Einige hundert Werkzeuge
LENZ als Wegbereiter: Was die Firma LENZ 1985 entwickelte, wird heute als EUROMAGAZIN weltweit zum Standard erhoben. Die Werkzeuge sind im EUROMAGAZIN vorbereitet und werden komplett in die auswechselbaren Werkzeugplatten gesteckt.
Die vollautomatische Bohrmaschine mit integriertem Be- und Entladesystem
Optimale Maschinenauslastung bei höherer Betriebssicherheit und steigender Qualität – die vollautomatische Maschine Typ DLG von LENZ ist hier richtungsweisend. Platzsparend wurden Bohrmaschine und Ladesystem zu einer Einheit verschmolzen. Das Ladesystem mit einem Plattenvorrat von bis zu 20 Paketen pro Bohrstation ist von hinten an die Maschine angedockt und frei zugänglich.
Der Ladegreifer …
… zieht die Pakete nach vorne in die Bohrmaschine ein und schiebt sie nach dem Bearbeiten wieder in das Magazin zurück. Auch bei laufender Maschine kann entladen und nachgefüllt werden. Mittels des Ladegreifers werden die Pakete in die Bohrmaschine geführt. Auf dem Bohrtisch werden die Platten mit einem pneumatischen Prisma, Aufnahmeleiste und Senkrechtklemmsystemen festgehalten.
Ohne Umrüstung
Wesentliches Merkmal der LENZ-Vollautomaten ist die Tatsache, dass das Ladesystem unterschiedlich große Platten ohne jede Umrüstung bearbeiten kann. Selbst für kleinste Losgrößen ist der Automat daher bestens geeignet.